

یاتاقانهای صنعتی پلامر بلاک (UCP) و فلنجی (UCF) یکی از پرکاربردترین انواع یاتاقانها در تجهیزات دوار هستند و نصب نادرست آنها میتواند منجر به ارتعاش شفت، آسیب زودرس بلبرینگ، کاهش عمر تجهیز و توقف تولید شود.در بسیاری از موارد، ارتعاش شفت فقط به نحوه بستن یاتاقان مربوط نیست، بلکه از انتخاب نادرست قطعاتی مانند بلبرینگ یاتاقانی، شفت نامتناسب یا کوپلینگ نامتعادل ناشی میشود. بنابراین یادگیری یک روش استاندارد و عملی برای نصب صحیح آنها ضروری است. در این مقاله، یک راهنمای کامل و قابل اجرا ویژه تکنسینهای نگهداری و تعمیرات ارائه میشود که شامل مراحل آمادهسازی، نصب، تنظیم همراستایی (Alignment)، سفت کردن پیچها با گشتاور صحیح و نکات رفع اشکال در هنگام مونتاژ است. هدف، ارائه کاملترین آموزش نصب یاتاقان صنعتی برای جلوگیری از ارتعاش و افزایش قابلیت اطمینان تجهیزات است.
۱. بررسی اولیه و آمادهسازی محل نصب؛ آموزش نصب یاتاقان صنعتی
قبل از شروع نصب، باید وضعیت نشیمنگاه (Base) و شفت بهطور کامل بررسی شود. وجود تابیدگی یا ناهمواری روی سطح پایه باعث میشود یاتاقان صنعتی UCP یا UCF تحت تنش قرار گیرد و این موضوع مستقیماً ارتعاش شفت را افزایش میدهد. بنابراین سطح پایه باید صاف، بدون زنگزدگی و تمیز باشد. همچنین شفت باید از نظر سایش، خراش و خمشدگی بررسی و در صورت لزوم اصلاح گردد.
در این مرحله لازم است یاتاقان را از نظر بستهبندی، گریسکاری اولیه و سلامت بیرینگ کنترل کنید. هرگونه ضربه، قفلشدگی، صدای سایش یا روانکاری خشک نشاندهنده مشکل است و قبل از نصب باید رفع شود. این مرحله یکی از مهمترین بخشهای آموزش نصب یاتاقان صنعتی است.
۲. نحوه قرار دادن یاتاقان UCP روی شفت
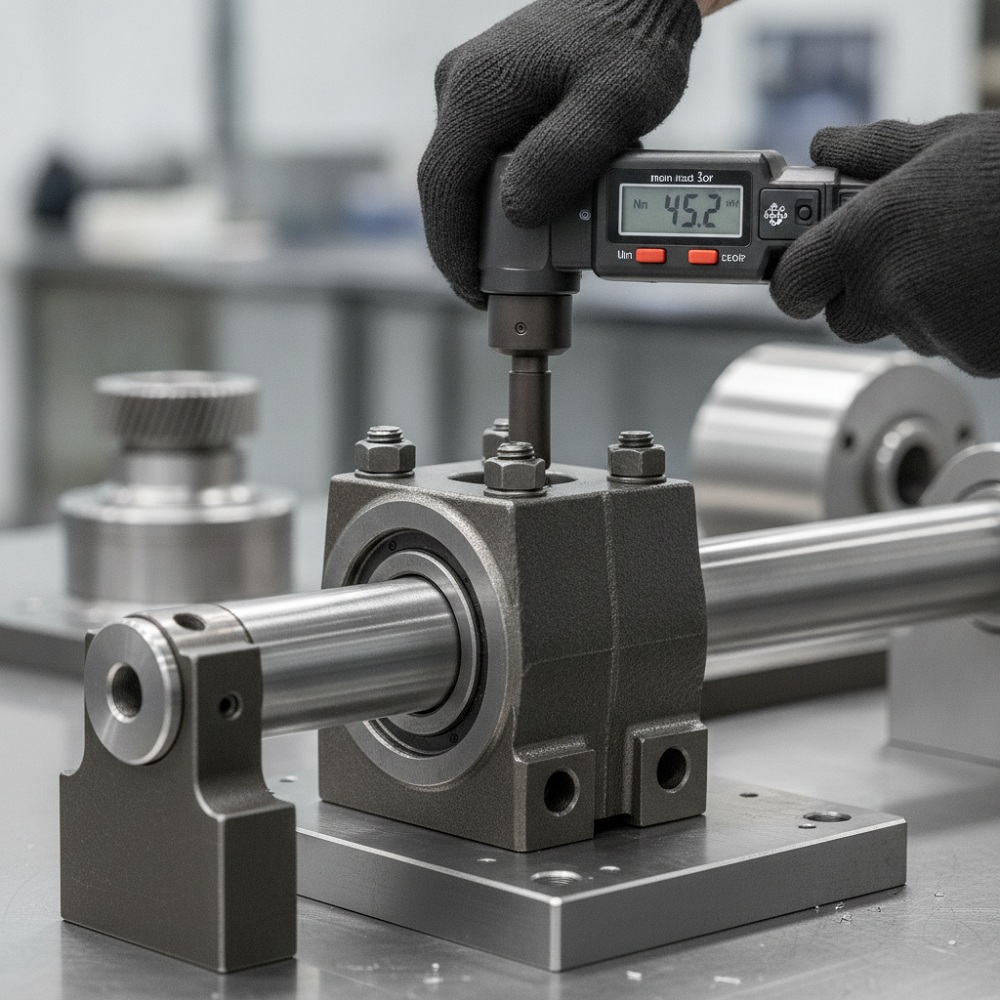
در یاتاقانهای پلامر بلاک (UCP)، بیرینگ معمولاً دارای بوش قفلکن (Set Screw) است که شفت را در جای خود نگه میدارد. ابتدا بیرینگ را روی شفت قرار دهید اما پیچها را سفت نکنید. سپس یاتاقان را روی پایه بگذارید و فقط آنقدر پیچهای کف را ببندید که نشیمنگاه بتواند کمی حرکت کند و خودش را تنظیم کند.
این حالت شناور اولیه کمک میکند بیرینگ در هنگام دوران اولیه، خود را با شفت هممرکز کند و از تنش داخلی جلوگیری شود. سفت کردن پیچهای قفلکن باید تنها پس از اطمینان از همراستایی انجام شود.
۳. مراحل نصب یاتاقان صنعتی UCF (فلنجی)
یاتاقانهای فلنجی چهارپیچ (UCF) معمولاً برای بارهای ترکیبی و موقعیتهایی که نیاز به استحکام بیشتر دارند استفاده میشوند. در هنگام نصب این نوع یاتاقان، ابتدا باید موقعیت صفحه فلنج بهطور دقیق روی بدنه دستگاه تنظیم شود. اگر صفحات نصب کمی زاویه داشته باشند، این زاویه به بیرینگ منتقل میشود و باعث ایجاد ارتعاش شفت و صدای غیرعادی میگردد.
پس از قرار دادن یاتاقان روی بدنه، پیچهای فلنج را ابتدا ضربدری (Cross Pattern) ببندید تا تنشها متوازن شوند. سپس پیچهای قفلکن شفت را بعد از تنظیم Alignment نهایی سفت کنید.
۴. تنظیم همراستایی شفت (Shaft Alignment)؛ مهمترین بخش آموزش نصب یاتاقان صنعتی
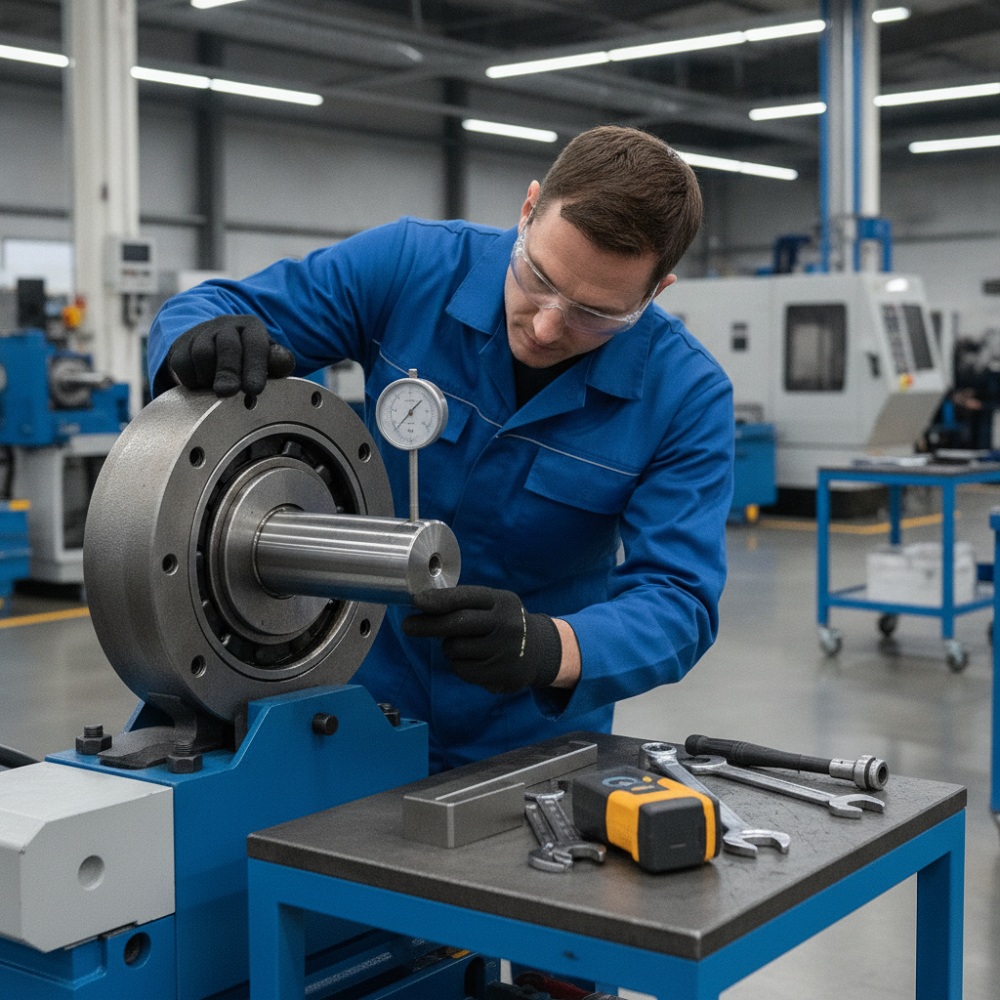
یکی از مهمترین عوامل ارتعاش در شفت، نصب یاتاقان بدون تنظیم Alignment مناسب است. در آموزش نصب یاتاقان صنعتی، این بخش همیشه کلیدی است.
برای همراستایی دو یاتاقان در یک خط:
- شفت باید بدون گیرکردن بتواند آزادانه بچرخد.
- فاصله لبه شفت با پایه یاتاقان در کل مسیر باید یکسان باشد.
- از ساعت اندیکاتور یا فیلرگیج برای اطمینان از عدم تاب شفت استفاده کنید.
اگر هنگام چرخش، سفتی یا ایجاد صدا مشاهده شد، یاتاقانها هممحور نیستند و باید یکی از پایهها شیمگذاری (Shimming) شود. این کار ارتعاش را به حداقل میرساند.
۵. گشتاور صحیح سفت کردن پیچها
یکی از رایجترین اشتباهات هنگام نصب یاتاقان، سفت کردن بیشازحد یا کمتر از حد پیچها است. گشتاور استاندارد پیچهای ستاسکرو شفت معمولاً بین ۶ تا ۸ نیوتنمتر است (برای UCPهای سایز معمول). سفت کردن بیشازحد، باعث فرورفتگی روی شفت و ایجاد لنگی میشود.
در مورد پیچهای پایه UCP و UCF نیز باید به جدول گشتاور سازنده مراجعه شود، اما معمولاً:
- پیچ M10 حدود ۴۵ نیوتنمتر
- پیچ M12 حدود ۷۵ نیوتنمتر
نه کمتر و نه بیشتر.
گشتاور صحیح یکی از مهمترین عوامل حذف ارتعاش شفت است.
۶. روانکاری صحیح یاتاقان صنعتی
اگرچه بسیاری از بیرینگهای داخل UCP و UCF گریس اولیه دارند، ولی برای کارکرد بلندمدت نیاز به گریسکاری دورهای دارند. گریسکاری زیاد باعث افزایش دما و گریسکاری کم باعث خشکی و اصطکاک میشود.
نکات مهم روانکاری:
- از گریس پایه لیتیوم NLGI-2 استفاده کنید.
- بیشازحد گریس نزنید (حداکثر ۳۰٪ فضای آزاد).
- بعد از گریسکاری اولیه، تجهیز را چند دقیقه بدون بار بچرخانید.
۷. تست نهایی و کنترل ارتعاش؛ آخرین مرحله آموزش نصب یاتاقان صنعتی
پس از نصب، شفت را دستی بچرخانید. اگر گیرکردگی، صدا یا مقاومت حس شد، به احتمال زیاد یکی از یاتاقانها تحت تنش قرار دارد. در مرحله بعد، موتور را بدون بار روشن کنید و ارتعاش را چک کنید. اگر ارتعاش وجود دارد:
- پیچهای قفلکن شفت را باز کنید و دوباره جاروبی بچرخانید.
- همراستایی را مجدد چک کنید.
- اگر لازم بود یک یاتاقان را شیمگذاری کنید.
خطاهای رایج در نصب یاتاقان صنعتی
خطاهایی که اغلب تکنسینها در هنگام نصب یاتاقان صنعتی مرتکب میشوند:
- سفت کردن بیشازحد ستاسکرو
- نادیده گرفتن تابیدگی پایه
- گریسکاری زیاد
- عدم Alignment بین دو یاتاقان
- نصب یاتاقان روی شفت زنگزده یا خشدار
اجتناب از این موارد باعث افزایش عمر بیرینگ و کاهش توقفات اضطراری میشود.
روشهای عیبیابی و علائم هشداردهنده پس از نصب یاتاقان
پس از پایان مراحل مونتاژ و در همان ساعتهای اولیه کارکرد دستگاه، تکنسینهای نت باید رفتار حرارتی و ارتعاشی سیستم را به دقت زیر نظر بگیرند. علائمی مانند افزایش ناگهانی دمای یاتاقان (بیش از ۸۰ درجه سانتیگراد)، شنیده شدن صدای غیرعادی نظیر سایش یا تقتق، و همچنین لرزشهای ریز شفت، همگی نشاندهنده خطای مونتاژ، سفت بودن بیش از حد پیچ قفلکن یا عدم همراستایی هستند. در این مرحله از آموزش نصب یاتاقان صنعتی، توصیه میشود با استفاده از یک ترمومتر لیزری و یک دستگاه ارتعاشسنج قلمی ساده، وضعیت بیرینگ را پایش کنید تا پیش از آسیب دیدن ساچمهها یا تغییر شکل شفت، مشکل را ریشهیابی و برطرف نمایید.
در صورتی که در تست اولیه با لرزش یا داغ شدن روبهرو شدید، ابتدا شفت را به صورت دستی بچرخانید تا متوجه شوید سفت کار کردن ناشی از انحراف در تراز است یا قفلشدگی قطعات. در بسیاری از مواقع، شل کردن جزئی پیچهای پایه، چرخاندن دستی شفت برای جا افتادن بیرینگ در موقعیت طبیعی خود و سپس سفت کردن مجدد پیچها با گشتاور استاندارد، ارتعاش را به طور کامل برطرف میکند. پایش مداوم این علائم در ساعات اولیه، تضمینکننده سلامت درازمدت سیستم انتقال قدرت خواهد بود.
انتخاب صحیح قطعات جانبی قبل از نصب یاتاقان صنعتی
پیش از شروع فرآیند نصب، انتخاب درست قطعاتی که در کنار یاتاقان به کار میروند نقش مهمی در عملکرد نهایی مجموعه دارد. در بسیاری از موارد، ارتعاش شفت فقط به نحوه بستن یاتاقان مربوط نیست، بلکه از انتخاب نادرست قطعاتی مانند بلبرینگ یاتاقانی، شفت نامتناسب یا کوپلینگ نامتعادل ناشی میشود. به همین دلیل، تکنسینهای نت باید قبل از مونتاژ، مشخصات فنی مجموعه را بهصورت کامل بررسی کنند تا یاتاقان انتخابشده با نوع بار، سرعت چرخش و شرایط کاری دستگاه هماهنگ باشد. این موضوع در پروژههایی که هدف آنها کاهش لرزش و افزایش عمر تجهیز است، بخش مهمی از فرایند آموزش نصب یاتاقان صنعتی محسوب میشود.
در کنار انتخاب صحیح یاتاقان، توجه به کیفیت و سازگاری شفت و کوپلینگ نیز اهمیت زیادی دارد، زیرا هرگونه لقی، ناهمراستایی یا عدم تطابق ابعادی میان این اجزا میتواند باعث انتقال تنش به یاتاقان شود. به همین دلیل، بسیاری از واحدهای نگهداری و تعمیرات پیش از اجرای عملیات نصب، ابتدا سراغ بررسی فنی قطعات و در صورت نیاز خرید یاتاقان صنعتی متناسب با شرایط واقعی کار میروند تا از بروز خرابی زودهنگام جلوگیری شود. اگر این انتخاب از ابتدا بهدرستی انجام شود، فرآیند نصب سادهتر، دقت تراز بالاتر و عملکرد نهایی تجهیز پایدارتر خواهد بود.
برای تأمین مطمئن قطعاتی مانند یاتاقان، بلبرینگ و متعلقات مرتبط با شفت و کوپلینگ، بررسی فروشگاههای تخصصی این حوزه اهمیت زیادی دارد. گروه صنعتی مدنی یکی از مجموعههای فعال در زمینه عرضه تجهیزات صنعتی است که میتواند برای انتخاب و تهیه قطعات متناسب با نیاز فنی مجموعهها، گزینه قابل توجهی باشد.
جمعبندی
در این مقاله، یک راهنمای عملی و کامل جهت آموزش نصب یاتاقان صنعتی از نوع پلامر بلاک UCP و فلنجیUCF ارائه شد. مهمترین عوامل جلوگیری از ارتعاش شفت شامل همراستایی دقیق، گشتاور صحیح پیچها، نصب بدون تنش و روانکاری استاندارد است. رعایت این موارد باعث افزایش عمر تجهیز، کاهش خرابیها و عملکرد پایدار سیستم دوار میشود.


