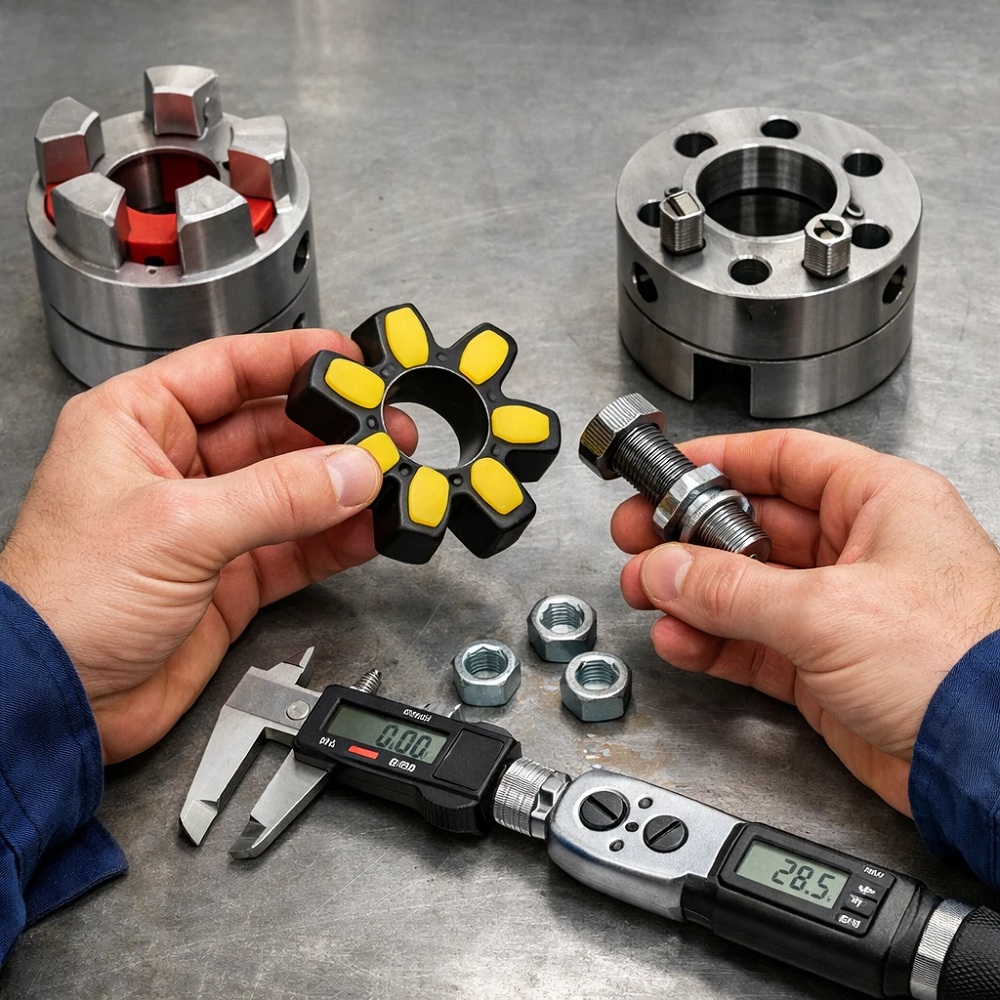
در بسیاری از خطوط تولید، شکست کوپلینگ صنعتی در نگاه اول بهصورت یک ترک، شکست ناگهانی یا از همگسیختگی ساده دیده میشود. اما واقعیت این است که کوپلینگها بهندرت «بیدلیل» میشکنند. هر ترک یا خرابی، نشانهای از یک مشکل عمیقتر در طراحی، انتخاب، نصب یا بهرهبرداری است.در این مقاله، فراتر از ظاهر خرابی میرویم و با رویکرد مهندسی، ۵ علت ریشهای اصلی در تحلیل خرابی کوپلینگ را بررسی میکنیم؛ عللی که اگر بهموقع شناسایی شوند، میتوانند از توقفهای پرهزینه، آسیب به تجهیزات مجاور و حتی خطرات ایمنی جلوگیری کنند.
چرا تحلیل خرابی کوپلینگ اهمیت حیاتی دارد؟
کوپلینگ صنعتی یکی از اجزای کلیدی در سیستمهای انتقال قدرت است که خرابی آن میتواند بهصورت زنجیرهای کل مجموعه را تحتتأثیر قرار دهد. برخلاف تصور رایج، شکست کوپلینگ معمولاً یک اتفاق تصادفی یا صرفاً ناشی از استهلاک نیست، بلکه نتیجه انباشت خطاهایی در طراحی، انتخاب، نصب یا شرایط بهرهبرداری است. بدون تحلیل خرابی کوپلینگ، تعویض قطعه معیوب تنها مشکل را بهطور موقت پنهان میکند و ریشه اصلی خرابی همچنان در سیستم باقی میماند؛ موضوعی که میتواند منجر به تکرار شکست، افزایش هزینههای نگهداری و توقفهای ناخواسته خط تولید شود.
از سوی دیگر، تحلیل دقیق خرابی کوپلینگ به مهندسان این امکان را میدهد که رفتار واقعی سیستم را بهتر درک کرده و نقاط ضعف پنهان آن را شناسایی کنند. این فرآیند نهتنها باعث افزایش عمر کوپلینگ، بلکه موجب حفاظت از تجهیزات گرانقیمتی مانند الکتروموتور، گیربکس و یاتاقانها میشود. در صنایع حساس، یک تحلیل صحیح میتواند تفاوت بین یک توقف چندساعته و یک خسارت چندمیلیاردی باشد؛ به همین دلیل، تحلیل خرابی کوپلینگ یک ابزار پیشگیرانه و استراتژیک در مدیریت داراییهای صنعتی محسوب میشود، نه صرفاً یک اقدام پس از وقوع حادثه.
علت اول خرابی کوپلینگ: عدم هممحوری (Misalignment) – قاتل خاموش کوپلینگها
یکی از شایعترین و در عین حال دستکمگرفتهشدهترین عوامل شکست کوپلینگ، ناهممحوری شفتها است.
انواع عدم هممحوری
- هممحوری زاویهای (Angular Misalignment)
- هممحوری موازی (Parallel Misalignment)
- ترکیبی از هر دو
اثرات مخرب
- تمرکز تنش در یک ناحیه خاص
- ایجاد خستگی سیکلی در اجزای کوپلینگ
- افزایش دمای موضعی
- سایش غیرعادی المانهای الاستیک یا دندانهها
نشانههای رایج
- ترکهای خستگی در نزدیکی ناحیه اتصال
- سایش نامتقارن
- لرزشهای غیرعادی در دورهای مشخص
راهکارهای پیشگیری
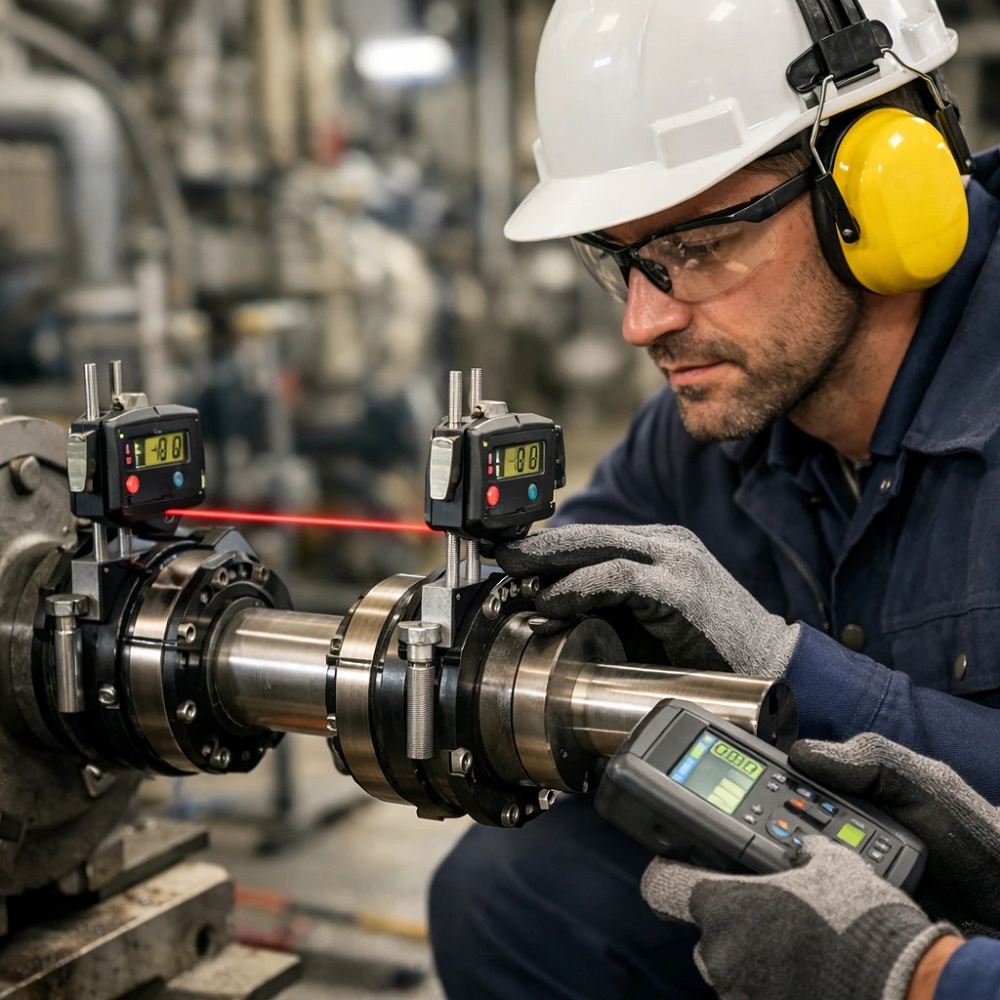
- استفاده از ابزارهای دقیق هممحوری
- بررسی هممحوری پس از گرم شدن سیستم (Thermal Growth)
- انتخاب کوپلینگ مناسب با ظرفیت جبران ناهممحوری واقعی، نه اسمی
علت دوم: انتخاب نادرست نوع کوپلینگ (Design Mismatch)
همه کوپلینگها برای همه کاربردها مناسب نیستند. یکی از ریشههای اصلی خرابی، عدم تطابق نوع کوپلینگ با شرایط کاری واقعی است. در بسیاری از خطوط نورد یا صنایع معدنی، کوپلینگها بر اساس گشتاور نامی موتور انتخاب میشوند، نه گشتاور لحظهای یا شوکهای راهاندازی.
خطاهای رایج در انتخاب
- استفاده از کوپلینگ صلب در سیستمهای دارای ارتعاش
- انتخاب کوپلینگ انعطافپذیر ضعیف برای گشتاورهای ضربهای
- نادیده گرفتن بارهای دینامیکی و شوک
راهکارهای پیشگیری
- تحلیل کامل شرایط کاری (Duty Cycle)
- محاسبه گشتاور ماکزیمم، نه فقط میانگین
- مشاوره با تولیدکننده یا متخصص انتقال قدرت
- استفاده از کوپلینگهای سفارشی در کاربردهای خاص
علت سوم خرابی کوپلینگ: خستگی مواد و انتخاب نادرست متریال
ترکهای ظاهراً ساده، اغلب نتیجه خستگی تجمعی در طول زمان هستند بنابراین در تحلیل خرابی کوپلینگ بایستی به این موارد دقت شود.
عوامل تشدیدکننده خستگی
- بارگذاری سیکلی
- ارتعاش مداوم
- دمای بالا
- خوردگی محیطی (رطوبت، مواد شیمیایی)
نشانههای شکست خستگی
- ترکهای ریز که بهتدریج رشد میکنند.
- سطح شکست صیقلی و صدفیشکل.
- شکست ناگهانی بدون تغییر شکل زیاد.
نقش متریال
انتخاب فولاد یا آلیاژ نامناسب، یا عملیات حرارتی غیراستاندارد، میتواند عمر کوپلینگ را بهشدت کاهش دهد.
راهکارهای پیشگیری
- انتخاب متریال متناسب با محیط کاری
- کنترل دقیق عملیات حرارتی
- استفاده از پوششهای ضدخوردگی
- بازبینی دورهای ترکهای مویی (Crack Inspection)
علت چهارم: نصب نادرست و خطاهای مونتاژ
حتی بهترین کوپلینگ دنیا هم با نصب اشتباه، خیلی زود از کار میافتد. بنابراین در تحلیل خرابی کوپلینگ بایستی امکان نصب نادرست و خطاهای مونتاژ حتما در نظر گرفته شود.
خطاهای رایج نصب
- سفتکردن نامتقارن پیچها
- عدم رعایت گشتاور بستن پیچها
- جا زدن کوپلینگ با ضربه
- عدم تمیزکاری سطوح شفت
پیامدها
- تمرکز تنش موضعی
- لقی یا گیرکردن
- ایجاد ترکهای اولیه که بعداً گسترش مییابند.
راهکارهای پیشگیری
- استفاده از دستورالعمل نصب سازنده
- بستن پیچها با آچار ترکمتر
- آموزش تیم تعمیرات
- ثبت چکلیست نصب کوپلینگ صنعتی
علت پنجم خرابی کوپلینگ: نگهداری ضعیف و بیتوجهی به علائم هشدار
بسیاری از کوپلینگها قبل از شکست کامل، هشدار میدهند؛ اما این علائم نادیده گرفته میشوند.برای تحلیل خرابی کوپلینگ باید حتما به این مورد دقت کنید.
علائم هشداردهنده
- افزایش لرزش
- صدای غیرعادی
- نشتی گریس
- تغییر رنگ یا داغشدن موضعی
اشتباه رایج
تعویض کوپلینگ فقط پس از شکست، نه در زمان مشاهده علائم اولیه.
راهکارهای پیشگیری
- برنامه PM (نگهداری پیشگیرانه)
- آنالیز ارتعاش دورهای
- ثبت تاریخچه عملکرد کوپلینگ
- تعویض پیشگیرانه بهجای واکنشی
نقش شرایط بهرهبرداری و محیط کاری در خرابی کوپلینگهای صنعتی
شرایط بهرهبرداری واقعی یکی از مهمترین عوامل پنهان در تحلیل خرابی کوپلینگ است که اغلب در مرحله طراحی یا انتخاب نادیده گرفته میشود. عواملی مانند بارهای متغیر، شوکهای ناگهانی، استارت و استاپهای مکرر، ارتعاشات دائمی و سرعتهای خارج از محدوده طراحی، تنشهای چرخهای شدیدی به کوپلینگ وارد میکنند. این تنشها حتی اگر در کوتاهمدت مشکلساز نباشند، در بلندمدت باعث خستگی زودهنگام، ترکهای میکروسکوپی و در نهایت شکست کوپلینگ میشوند. بسیاری از خرابیهایی که در ظاهر به «ضعف متریال» نسبت داده میشوند، در واقع نتیجه عدم تطابق کوپلینگ با شرایط بهرهبرداری واقعی سیستم هستند.
از سوی دیگر، محیط کاری نقش تعیینکنندهای در تسریع فرآیند خرابی دارد. دماهای بالا یا نوسانات حرارتی، رطوبت، گردوغبار، مواد خورنده، روغنها و آلایندههای صنعتی میتوانند خواص مکانیکی و الاستیکی کوپلینگ را بهتدریج تضعیف کنند. در چنین شرایطی، کاهش روانکاری، خوردگی قطعات فلزی و سختشدن یا ترکخوردگی اجزای الاستومری بهطور مستقیم عمر مفید کوپلینگ را کاهش میدهد. در تحلیل خرابی کوپلینگ، بیتوجهی به محیط کاری باعث میشود راهحلها صرفاً موقتی باشند، در حالی که انتخاب صحیح نوع کوپلینگ، متریال مناسب و برنامه نگهداری متناسب با شرایط محیطی میتواند از تکرار خرابی و آسیب به کل سیستم انتقال قدرت جلوگیری کند.
ساخت و طراحی کوپلینگ صنعتی در گروه صنعتی مدنی
گروه صنعتی مدنی در حوزه طراحی و ساخت کوپلینگ صنعتی، فرایند را از «شناخت دقیق شرایط کاری» شروع میکند؛ یعنی بررسی گشتاور نامی و لحظهای، شوکهای راهاندازی، سرعت دوران، میزان ناهممحوری مجاز، محدودیتهای فضای نصب و شرایط محیطی (دما/گردوغبار/خوردگی). خروجی این مرحله، انتخاب یا طراحی نوع مناسب کوپلینگ صنعتی (صلب، انعطافپذیر، دندهای و…)، تعیین ابعاد کلیدی، تلرانسهای مونتاژی و مشخصات فنی متریال است تا کوپلینگ صرفاً یک قطعه اتصالدهنده نباشد، بلکه بهعنوان یک «جزء مهندسیشده» در خدمت کاهش ارتعاش، جلوگیری از شکستهای خستگی و افزایش عمر یاتاقانها و گیربکس عمل کند.
در بخش ساخت کوپلینگ صنعتی نیز تمرکز بر کیفیت ساخت و پایداری عملکرد است: انتخاب متریال مناسب، اجرای عملیات ماشینکاری دقیق، رعایت استانداردهای پرداخت و هممحوری سطوح و در صورت نیاز انجام عملیات حرارتی و کنترل کیفیت نهایی، تا محصول در زمان کوتاه و با قابلیت اطمینان بالا تحویل شود.
و در پایان
در این مقاله دیدیم که شکست کوپلینگهای صنعتی معمولاً یک اتفاق ناگهانی یا حاصل یک ترک ساده نیست، بلکه نتیجه زنجیرهای از خطاهای مهندسی در طراحی، انتخاب، نصب، متریال و نگهداری است. با بررسی علل ریشهای مانند عدم هممحوری شفتها، انتخاب نادرست نوع کوپلینگ، خستگی و ضعف متریال، خطاهای مونتاژ و بیتوجهی به علائم هشداردهنده، مشخص میشود که تحلیل خرابی کوپلینگ نقش کلیدی در پیشگیری از توقفهای پرهزینه، افزایش عمر تجهیزات و حفظ ایمنی سیستمهای انتقال قدرت دارد. رویکرد تحلیلی و پیشگیرانه، بهویژه زمانی که با طراحی و ساخت اصولی کوپلینگ صنعتی و نگهداری برنامهریزیشده همراه شود، به صنایع کمک میکند تا بهجای واکنش به خرابیها، آنها را پیش از وقوع کنترل کرده و پایداری و بهرهوری خط تولید را بهطور محسوسی افزایش دهند.